


Polarisation-upprätthållande fiber, eller PM-fiber, är en typ av enkel-optisk fiber som är utformad för att bevara två väl-definierade ortogonala polarisationsaxlar. Den extra funktionen gör den mer krävande än konventionell enkel-fiber i nästan alla skeden av sin livscykel. Tillverkning måste skapa och kontrollera stabil dubbelbrytning; skarvning måste rikta in både de optiska kärnorna och polarisationsaxlarna; kopplingar behöver ett kontrollerat förhållande mellan fiberaxeln och kopplingsnyckeln; och den färdiga sammansättningen bör verifieras för polarisationsprestanda snarare än enbart införingsförlust.
Detta är anledningen till att enbart specificering av PM-fiber inte garanterar att ett färdigt system kommer att bibehålla polariseringen väl. Fibern, skarven, kontakten, monteringsprocessen och testmetoden bidrar alla till det slutliga polarisationsförhållandet, eller PER.
Vad är det som skiljer polarisation-underhåll av fiber från standardfiber för enkelläge-?
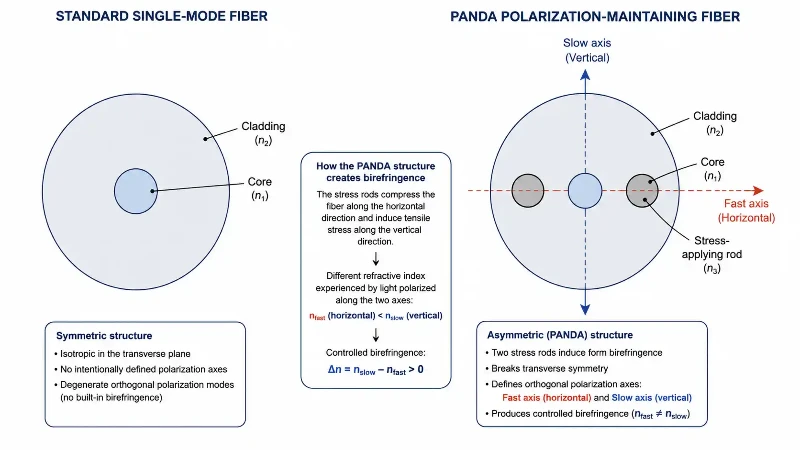
I vanligaenkel-mode fiber, är det huvudsakliga överföringsproblemet att hålla ljuset i det grundläggande spatiala läget med låg dämpning och acceptabel spridning. De två ortogonala polarisationstillstånden är inte avsiktligt åtskilda tillräckligt starkt för att förhindra miljöstörningar från att ändra polarisationstillståndet.
PM-fiber görs medvetet dubbelbrytande. Dess två huvudsakliga polarisationsaxlar, vanligtvis kallade den snabba axeln och den långsamma axeln, har olika effektiva brytningsindex. När linjärt polariserat ljus sänds ut längs en huvudaxel hjälper dubbelbrytningen till att undertrycka kopplingen till den ortogonala axeln. Avståndet över vilket de två polarisationslägena ackumulerar en fasskillnad på 2π kallas förslaglängd; kortare slaglängd motsvarar i allmänhet starkare dubbelbrytning.
PM-fiber tillhör den bredare familjen avoptisk fiber, men dess geometri och acceptanskriterier är mer specialiserade. IEC publicerar en dedikerad sektionsspecifikation för polarisations-upprätthållande av fibrer iIEC 60793-2-70, vilket återspeglar det faktum att PM-fiber har krav utöver dem för allmän-enkelmodsfiber för ändamålet-.
Varför är PM-fiber svårare att tillverka?
Tillverkningsutmaningen börjar med strukturen som skapar dubbelbrytning. I en vanlig PM-fiber av PANDA-typ, till exempel, placeras områden som applicerar spänningar på motsatta sidor av kärnan. Efter att glaset har dragits och kylts skapar den differentiella spänningen som produceras av dessa regioner stark spännings-inducerad dubbelbrytning. Andra PM-konstruktioner kan använda olika spänningsgeometrier eller strukturell asymmetri, men samma tekniska mål kvarstår: skapa två stabila huvudaxlar och hålla deras egenskaper konsekventa längs fibern.
Jämfört med vanlig enkel-modefiber måste tillverkaren därför kontrollera flera ytterligare variabler:
- Stress-tillämpning av geometri:storleken, positionen, symmetrin och sammansättningen av de-spänningsproducerande områdena påverkar den resulterande dubbelbrytningen.
- Kärna-till-strukturjustering:den optiska kärnan måste förbli exakt placerad i förhållande till spänningsstrukturen så att huvudaxlarna är förutsägbara.
- Dubbelbrytning och slaglängd:dragningsförhållanden, glassammansättning, geometri och kvarvarande spänning kan ändra beteendet som upprätthåller polarisationen-.
- Axelkonsistens:orienteringen och symmetrin hos den inre strukturen måste förbli stabil längs den tillverkade längden.
- Rita-processstabilitet:dimensionell eller termisk variation under ritning kan påverka både vanliga optiska egenskaper och spänningsfältet som ansvarar för polarisationsupprätthållandet.
- Ytterligare kvalitetskontroll:enbart geometriska mått räcker inte; polarisationsrelaterade-egenskaper måste också karakteriseras under definierade förhållanden.
Dessa extra kontroller hjälper till att förklara varför PM-fiber kräver hårdare processdisciplin än standardfiber. Allmän bakgrund om fiberproduktion finns i Hengtongsöversikt över tillverkning av fiberoptiska kablarmedan PM-fiber lägger till den separata utmaningen att kontrollera den dubbelbrytande strukturen själv.
Varför är PM-fiberskarvning svårare?
När du skarvar vanliga enkelmodsfibrer- är den väsentliga inriktningsuppgiften att föra de två kärnorna till exakt lateral och vinkelinriktning före sammansmältning. Med PM-fiber är kärnuppriktning bara en del av jobbet. De snabba och långsamma axlarna för de två fibrerna måste också vara rotationsinriktade.
Om kärnorna är centrerade men huvudaxlarna roteras i förhållande till varandra, kopplas viss optisk kraft in i den första fiberns ena axel in i den andra fiberns ortogonala axel. Skarven kan uppvisa låga införingsförluster medan den fortfarande producerar oacceptabel polarisationsöverhörning. Det är därför en konventionell skarv-förlustuppskattning inte i sig själv kan bekräfta en bra PM-skarv.
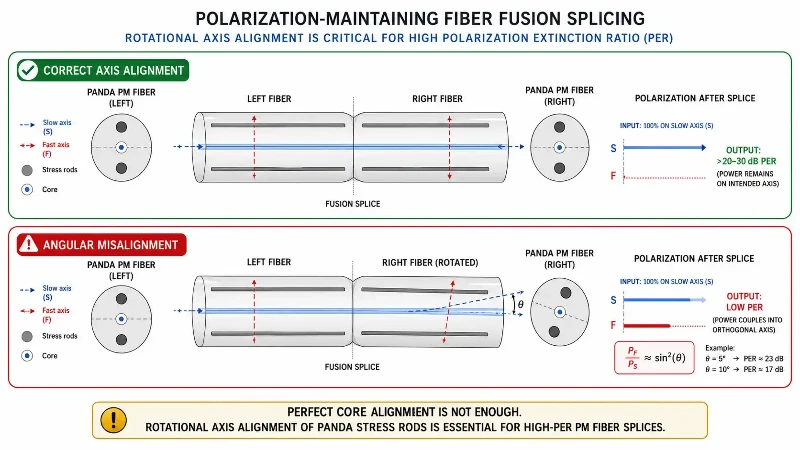
Specialiserade fusionssplicers kan använda sidovy-avbildning eller andra profil-analysmetoder för att identifiera den interna PM-strukturen och sedan rotera en eller båda fibrerna före fusion. Den exakta avbildnings- och inriktningsmetoden beror på fiberdesignen och skarven. Till exempel FujikurasFSM-100P dokumentationbeskriver rotationssteg och profilbaserad-inriktning för PM-fiber, vilket illustrerar varför PM-arbete ofta behöver utrustning utöver en grundläggande-inriktningsskarvar.
För en bredare introduktion till fusions-skarvförberedelse och processkontroll, se Hengtongsguide till fiberoptisk skarvning. PM-applikationer lägger till kravet på rotationsaxeln- utöver dessa standardförberedelsesteg.
Hur påverkar vinkelförskjutning polarisationsutsläckningsförhållandet?
I en idealiserad skarv där rotationsaxelfel är den enda källan till överhörning, delar en felinriktningsvinkel θ den optiska effekten ungefär enligt cos²θ på den avsedda axeln och sin²θ på den ortogonala axeln. Under det förenklade antagandet är PER-gränsen som orsakas av enbart axelfel:
PER ≈ 20 log10(säng θ)
Relationen är olinjär, vilket är anledningen till att några få grader kan ha stor betydelse när målet PER är högt.
| Axelfeljustering | Idealiserad PER-gräns från enbart feljustering |
|---|---|
| 0,5 grader | Cirka 41,2 dB |
| 1 grad | Cirka 35,2 dB |
| 2 grader | Cirka 29,1 dB |
| 3 grader | Cirka 25,6 dB |
| 5 grader | Cirka 21,2 dB |
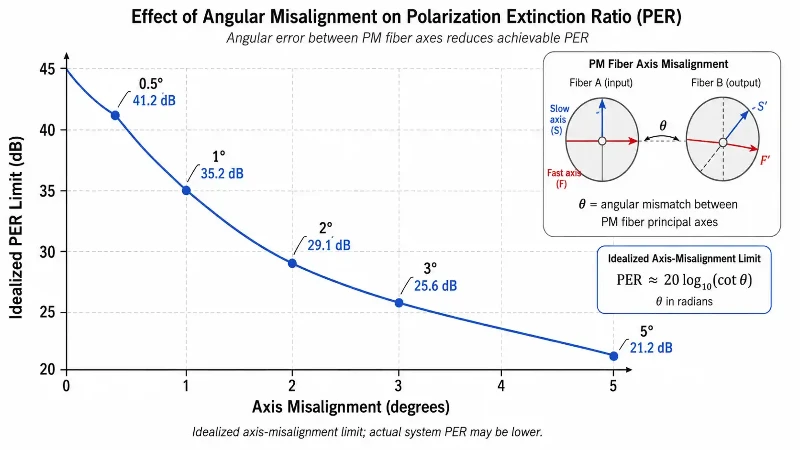
Dessa värden är teoretiska illustrationer, inte garanterade skarvresultat. Faktisk PER kan också begränsas av källans polarisering, ofullständig dubbelbrytning av fibrer, lokal spänning, böjning, skarvvärme, kopplingsnyckel, komponentsammansättning och mätinställningen. Experimentellt arbete publicerat av Optica har identifieratgeometrisk vinkelförskjutning av den dubbelbrytande axelnsom en orsak till utrotning-förhållandets nedbrytning efter fusion.
Varför kräver PM-fiberanslutningar nyckeljustering?
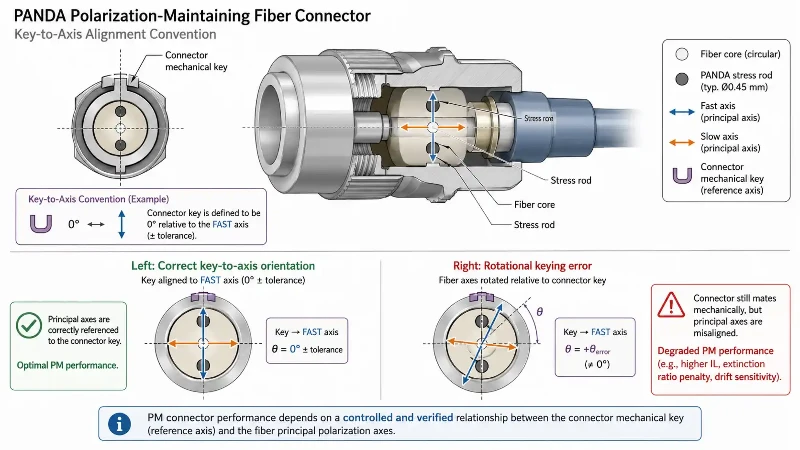
En PM-kontakt behöver mer än bra kärncentrering och en ren ändyta. Dess mekaniska nyckel måste ha ett kontrollerat vinkelförhållande till en specificerad huvudaxel för fibern. Annars kan två kontakter passa ihop mekaniskt medan deras polarisationsaxlar förblir rotationsförskjutna.
Nyckelkonventionen bör därför definieras i monteringsspecifikationen. Beroende på produkt och tillverkare kan nyckeln refereras till den långsamma axeln eller snabbaxeln; det är osäkert att anta att varje PM-församling följer samma konvention. Det relevanta kravet är att den specificerade konventionen är känd, tillverkad konsekvent och verifierad.
Detta är formaliserat iIEC 61300-3-55, som täcker polarisationsutsläckningsförhållandet, huvudaxelns-orientering och kontaktnycklingsnoggrannheten för polarisation-för att bibehålla passiva optiska komponenter.
Samma princip gäller för komplettfiberoptiska kabelenheter: kopplingsgeometri, axelorientering, dragavlastning, routing och testning blir alla en del av den färdiga polarisations-prestandakedjan.
Varför låg skarvförlust inte nödvändigtvis betyder bra PM-prestanda
En skarv kan se utmärkt ut på en konventionell fusionsskarv och fortfarande ha dålig polarisationsprestanda. Detta beror på att insättningsförlust och PER mäter olika fellägen.
- Insättningsförlustindikerar främst hur mycket total optisk effekt som går förlorad genom fogen.
- PERindikerar hur starkt kraften förblir koncentrerad i den avsedda polarisationsaxeln i förhållande till den ortogonala axeln.
Ett litet rotationsfel kan överföra kraft mellan de två PM-axlarna utan att orsaka en stor total-effektförlust. Av denna anledning bör PM-sammansättningar accepteras mot både konventionella optiska kriterier och polarisationsspecifika-kriterier där applikationen kräver dem.
Vad bör verifieras efter skarvning och koppling?
En praktisk PM-fiberkvalitetsplan bör definiera mätförhållandena innan produktionen börjar. Som minimum bör specifikationen ange driftsvåglängd, lanseringsvillkor, erforderlig PER, anslutnings-axelkonvention och om kravet gäller en enskild komponent eller hela enheten.
Användbara verifieringsobjekt kan vara:
- insättningsförlust vid den specificerade våglängden;
- polarisationsutsläckningsförhållande för den färdiga enheten;
- nyckel-till-axelorientering för anslutna produkter;
- splice-axelinriktning eller validerade splice-programinställningar;
- slut-ansiktsinspektion och renhet i kontakten;
- repeterbarhet efter hantering, dirigering eller miljöexponering när det är relevant för applikationen.
Hengtongsresurs för testning av fiberoptisk kabelger en användbar intern referens för verifieringens bredare roll vid produktion av optisk-kabel. För PM-produkter bör testplanen dessutom innehålla de polarisationsmått som krävs av applikationen.
Standard Single-Mode Fiber vs. PM Fiber: Vilka förändringar i produktionen?
| Processområde | Standard Single-Mode Fiber | Polarisering-Underhåll av fiber |
|---|---|---|
| Fiberstruktur | Kärn- och beklädnadsgeometri är det huvudsakliga optiska fokuset | Kärngeometri plus en kontrollerad dubbelbrytande struktur |
| Skarvuppriktning | Core alignment är det primära kravet | Kärnjustering plus rotationshuvud-axeljustering |
| Anslutning | Kärn/hylsgeometri och änd-kvalitet dominerar | Dessa krav plus styrd nyckel-till-axelorientering |
| Acceptanstestning | Vanligtvis dämpning, insättningsförlust, returförlust, geometri och relaterade optiska kontroller | Konventionella kontroller plus PER och, där specificerat, axel-/nyckelverifiering |
| Processkänslighet | Felinriktning uppträder främst som optisk förlust | Rotationsförskjutning kan försämra PER även när förlusten förblir låg |
Ett praktiskt arbetsflöde för PM-fiberaggregat
- Definiera det optiska kravet.Ange våglängd, fibertyp, mål-PER, acceptabel insättningsförlust, driftsmiljö och monteringslängd.
- Definiera axelkonventionen.Ange om kontaktnyckeln eller annan mekanisk referens motsvarar snabbaxeln eller långsamaxeln.
- Använd en lämplig inriktningsmetod.Välj skarvningsutrustning och program som är lämpliga för den specifika PM-strukturen snarare än att anta att en avbildningsmetod fungerar för varje design.
- Kontrollhantering och routing.Undvik onödig stress, snäv böjning eller vridning som kan komplicera polarisationsbeteendet.
- Verifiera den färdiga monteringen.Mät egenskaperna som är viktiga på systemnivå, speciellt PER när polarisationsrenhet är ett funktionskrav.
- Anteckna villkoren.Ett PER-tal är mycket mer användbart när våglängd, lanseringsvillkor, utrustning och testkonfiguration dokumenteras.
Hur man köper en PM-fiber eller anpassad fiberenhet mer effektivt
För polarisationskänsliga-projekt bör inköp styras av en teknisk specifikation snarare än en generisk begäran om PM-fiber av-hög kvalitet. Innan du gör en beställning, be leverantören att bekräfta fiberdesign, driftsvåglängd, slaglängd eller dubbelbrytningskrav där så är tillämpligt, kontakttyp, axel-till-nyckelkonvention, mål-PER, insättnings-förlustgräns, skarvningskrav och testrapporten som kommer att medfölja monteringen.
Om projektet kräver en icke-standardkonstruktion, är Hengtongsanpassad fiberoptisk kabelresurs är en relevant utgångspunkt för att diskutera dimensioner, material, monteringskonfiguration och testkrav. För en PM-specifik applikation är det viktiga nästa steget att förse teknikteamet med kraven på polarisering och axel-så att kapacitet och acceptanskriterier kan bekräftas före produktion.
För att diskutera en projektspecifikation, ritningar, kvantitet, kontaktkonfiguration eller testkrav, använd Hengtongskontaktsida.
Vanliga frågor om PM-fibertillverkning och -skarvning
Kan PM-fiber skarvas med en standard fusionssplicer?
En grundläggande fusionssplicer kanske kan fysiskt smälta ihop glaset, men det betyder inte att den kan producera en hög-PER PM-skarvning. Om maskinen inte kan identifiera och rotationsrikta huvudaxlarna med tillräcklig noggrannhet, kan skarven ha acceptabel införingsförlust men dåligt polarisationsutsläckningsförhållande. Den nödvändiga utrustningen beror därför på PM-fiberdesignen och PER-målet.
Vad händer om kärnorna är inriktade men PM-axlarna inte är det?
Vissa kraftkopplar från den avsedda polarisationsaxeln till den ortogonala axeln. Den totala sända effekten kan förbli hög, så vanliga skarvnings-förlustmätningar kan missa problemet, medan PER försämras.
Hur mycket axelfel är acceptabelt?
Det finns ingen universell vinkel för varje projekt. Det tillåtna felet beror på det erforderliga systemet PER och på andra källor för polarisationsöverhörning. I den idealiserade axelmodellen-endast fel-, motsvarar ungefär 2 grader av missmatchning redan en PER-gräns nära 29 dB. En riktig montering kan fungera sämre eftersom flera felkällor kombineras.
Vad indikerar nyckeln på en PM-kontakt?
Den ger en mekanisk vinkelreferens relaterad till en av fiberns huvudaxlar. Den exakta konventionen för snabb-axel eller långsam-axel måste definieras av produktspecifikationen; det bör inte antas utan dokumentation.
Garanterar användning av PM-fiber automatiskt underhåll av polarisering?
Nej. PM-fiber tillhandahåller den dubbelbrytande vågledaren som behövs för att bevara polarisering längs en huvudaxel, men systemets prestanda beror också på lanseringsinriktning, skarvar, kopplingar, böjning och spänning, komponentgränssnitt och mätförhållanden. Polarisationsunderhåll är därför ett resultat på sammansättnings-nivå och system-nivå, inte bara en materialetikett.
Slutsats
Polarisationsupprätthållande-fiber är mer krävande eftersom det lägger till ett andra inriktningsproblem till vanlig fiberoptik: polarisationsaxlarna måste förbli kontrollerade liksom den optiska kärnan. Tillverkning måste skapa en stabil dubbelbrytande struktur, skarvning måste bevara axelorientering, kopplingar måste bibehålla ett definierat nyckel-till-axelförhållande, och färdiga sammansättningar bör testas för PER under specificerade förhållanden.
För ingenjörsteam är den praktiska lektionen enkel: utvärdera inte en PM-lösning endast genom fiberdatabladet eller skarvförlust. Definiera axelkonventionen, kontrollera monteringsprocessen och verifiera polarisationsprestanda på den nivå där komponenten faktiskt kommer att användas.