


Nästan varje lager som ger en optisk kabel dess form extruderas och formas i samma ögonblick. PBT-röret som skyddar fibrerna, den täta bufferten på en 900 µm inomhusfiber, bäddskiktet under pansaret, den yttre manteln som är vänd mot solljus och gnagare under de kommande trettio åren - var och en smälts av en enda- skruvextruder, bildad av en frusen tvärhuvud till en svalkande stans i ett fåtal meter, senare.
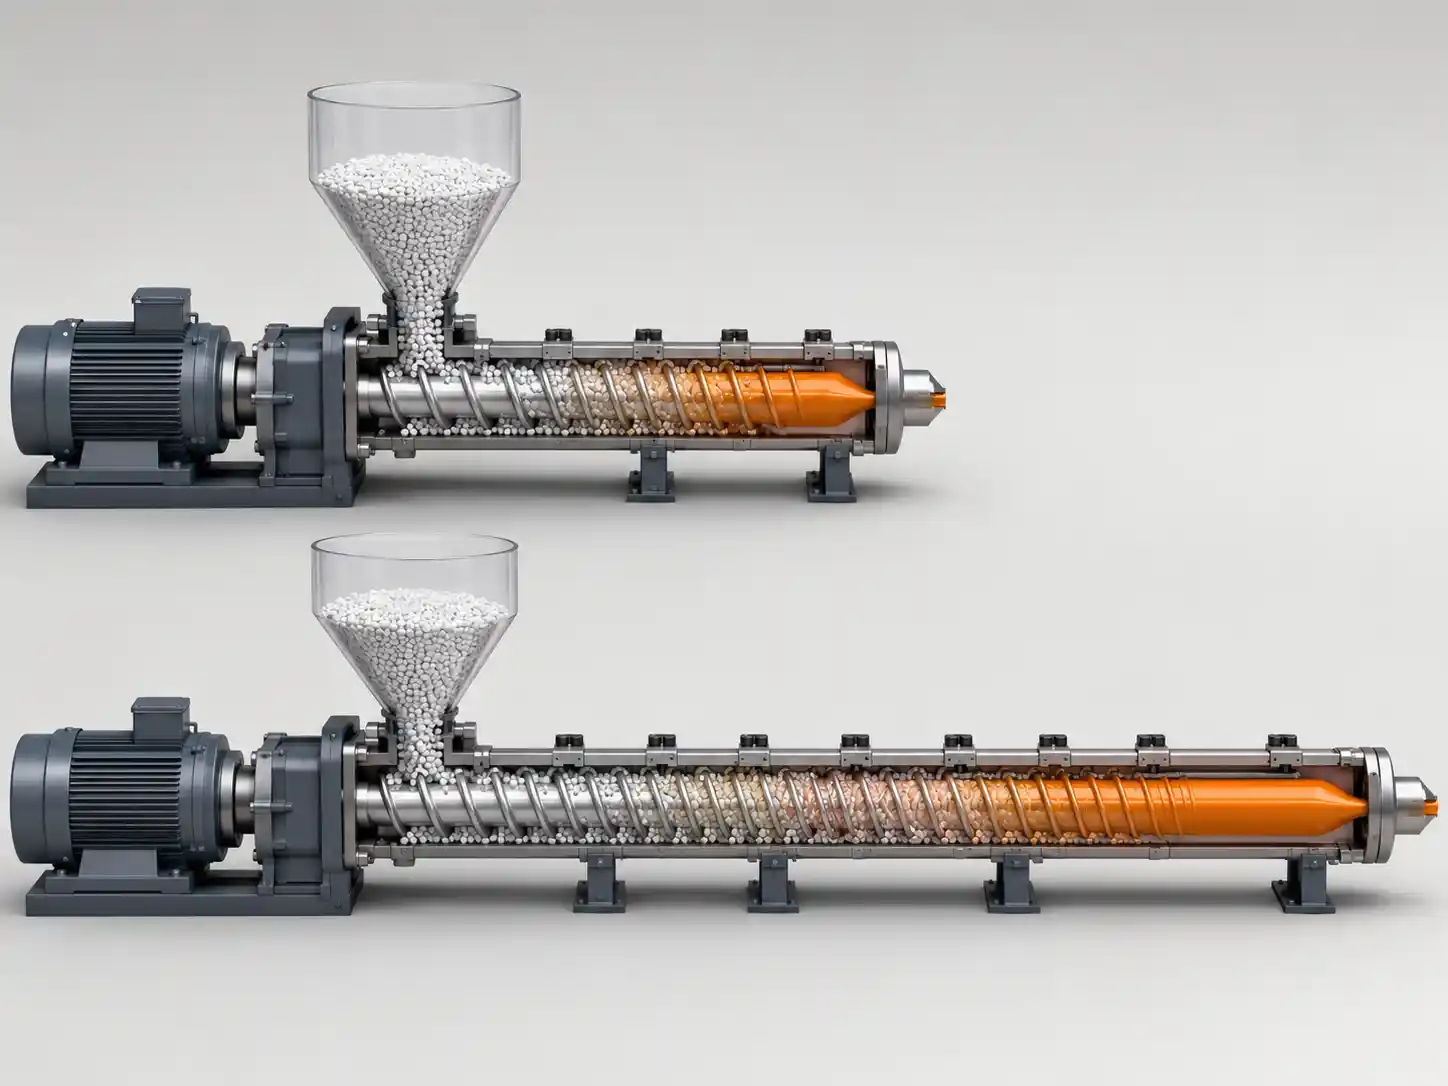
Den sekvensen är anledningen till att en siffra på extruderdatabladet är viktigare än vad köpare brukar anta:L/D-förhållande, skruvens gängade längd dividerad med dess diameter. En 90 mm skruv vid 30:1 bär ungefär 2 700 mm av spännlängd; samma skruv vid 24:1 bär ca 2 160 mm. Längre säljs rutinmässigt som bättre. Vid kabelarbete är det ofta inte - eftersom skruven inte bara levererar uteffekt, den levererar en smälta vid en viss temperatur och konsistens, och formningssteget nedströms utformades runt den smältan.
Den här guiden täcker vad L/D gör vid varje extruderingsstation i en kabelanläggning, hur den interagerar med formningsverktygen och var extra längd slutar hjälpa och börjar kosta din produkt.
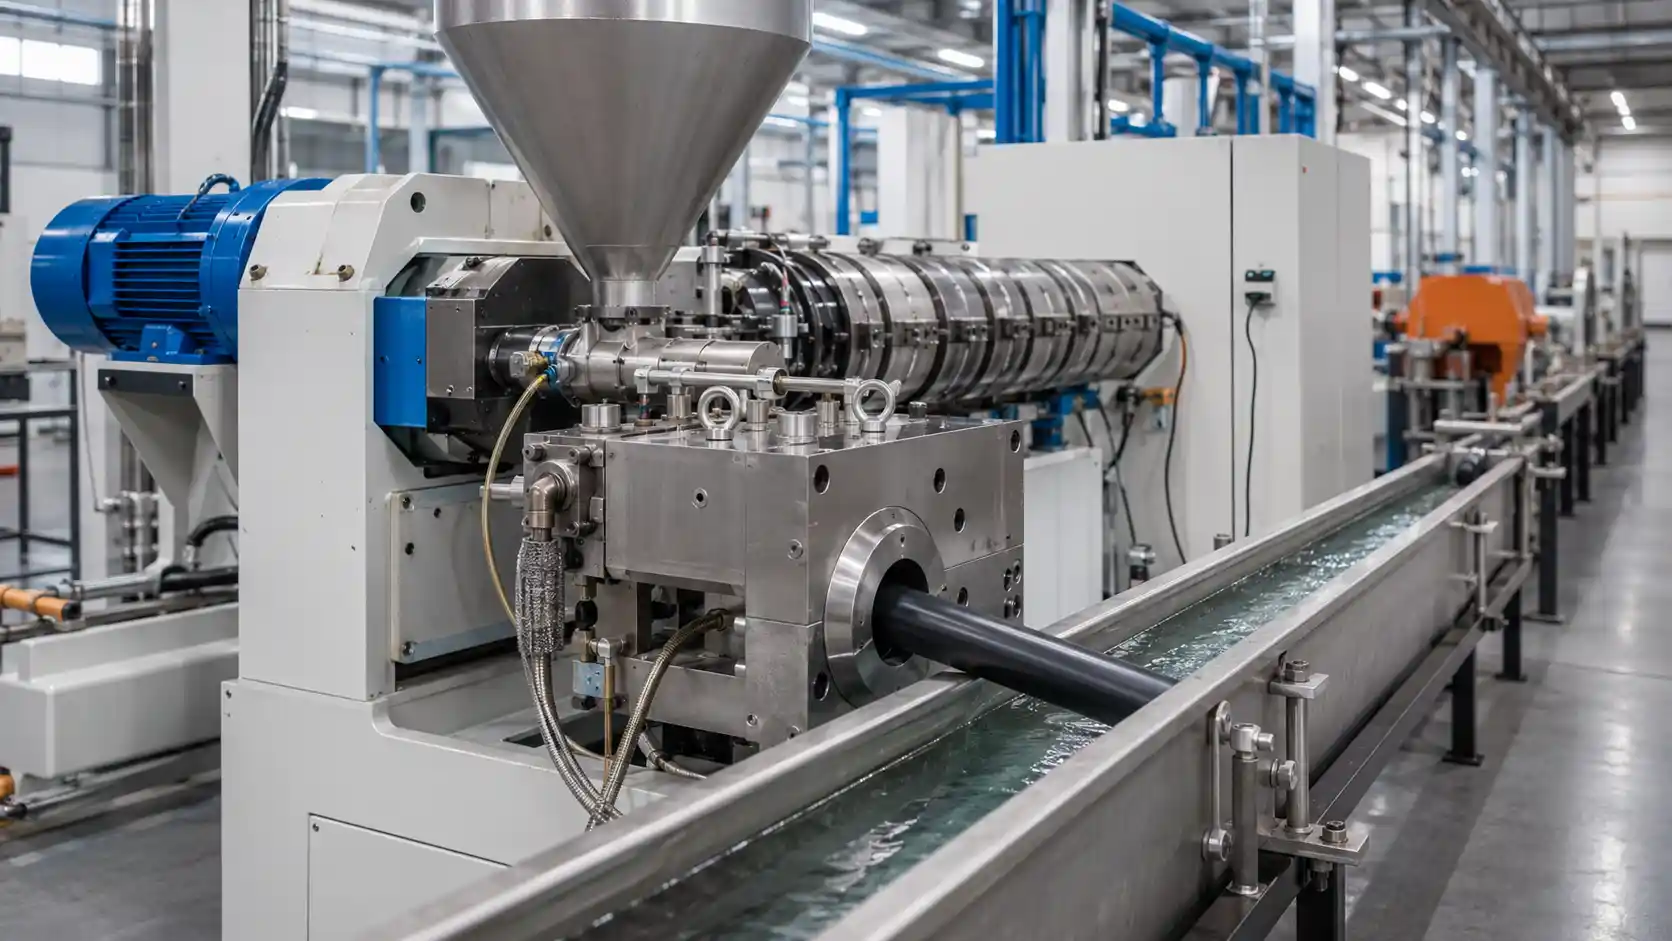
Där extrudering och formning sker på en kabellinje
En kabelanläggning har inte en extruderingsprocess. Den har flera som delar lite förutom ordet "extruder":
- Sekundär beläggning (löst rör).En liten extruder bildar ett PBT-rör runt gel-fyllda eller torra-blockerade fibrer, med hög linjehastighet och mycket snäv dimensionstolerans.
- Tät buffring.En mycket liten extruder applicerar en termoplastisk buffert direkt över 250 µm belagd fiber för att producera 900 µm inomhusfiber.
- Inre slida och sängkläder.En medium extruder applicerar polyeten över den tvinnade kärnan före armering.
- Ytterfodral och jacka.Den största extrudern på linjen applicerar PE, LSZH eller PVC över den färdiga kärnan - över ståltejp, korrugerad pansar eller aramid, ibland som en figur-8-profil med en integrerad budbärare.
Föreningarna sträcker sig från hygroskopiska tekniska termoplaster till tungt fyllda halogen-fria formuleringar. Effekterna sträcker sig från några kg/h till flera hundra. Specificering av en "standard" L/D över entillverkning av fiberoptiska kablarlinje garanterar att de flesta av dessa stationer kör fel skruv.
Vad L/D mäter, i kabeltermer
L/D är ett formförhållande, inte ett kapacitetsvärde:
- L- skruvens arbetslängd, från baksidan av matningsöppningen till spetsen.
- D- skruvdiametern, vilket är det som faktiskt anger maskinens utdataklass.
En 45 mm buffert-rörskruv och en 120 mm mantelskruv kan båda vara 30:1 och skilja sig tiofaldigt i effekt. 45 mm-maskinen producerar ett 2,5 mm-rör med 200 m/min; 120 mm maskinen producerar en 2 mm vägg över en 15 mm kärna med 40 m/min. Samma förhållande, helt andra jobb. Diameter och drivkraft anger genomströmningstaket; L/D bestämmer hur mycket utrymme skruven harsmälta, homogenisera och trycksättaföreningen innan tvärhuvudet tar över och börjar forma det.
En strukturell detalj förklarar det mesta av förvirringen. Inmatningsdelen förblir ungefär lika lång oavsett hur lång skruven är. Varje diameter du lägger till går till smältning och dosering - till smältkvalitet och tryck - inte till matning. Så frågan är aldrig "vill jag ha mer längd"; det är "behöver denna förening, vid denna utgång, mer smältning eller mer mätning".
Varför extruderarna blev längre och varför kabellinjerna förblev korta
En 20:1-maskin var normal i början av 1960-talet och 24:1 räknades som en lång skruv. Sedan dess har den allmänna marknaden glidit uppåt, till den grad det30:1 till 36:1 behandlas nu som kommersiell standardpå vanliga-enskruvade-maskiner. Det är ett vanligt erbjudande från maskinbyggare, inte en formell standard från något standardorgan - en distinktion som är värd att hålla fast vid när en offert beskriver 36:1 som "industristandard".
Tekniska referenser förblev mer konservativa, beskrivandeenkel-skruv L/D som vanligtvis 20 till 30, med 24 det vanligaste värdet, och nyligen fackgranskade-arbete noterar detpushen mot 30:1 och längre fram har främst drivits av genomströmning och blandningskrav, med uppehållstid som betald pris.
Kabelsträngsprutning följde i stort sett inte den driften, av en anledning som är specifik för branschen:extrudern ställer inte in produktionshastigheten - kabeln gör.Utgången är lika med linjehastigheten multiplicerad med-tvärsnittsarean av lagret som appliceras, och båda dessa fixeras av produkten och av det långsammaste elementet på linjen, vilket vanligtvis är kyltråget, kapstanet, larven eller strandningen uppströms. En mantlad extruder går vanligtvis långt under sin förmåga. Längd köpt för att jaga genomströmning du aldrig kommer att nå är längd som bara lägger till uppehållstid till en förening som helst inte vill ha det.
Vilken extra längd köper man egentligen på en kabellinje
- Smältkapacitet- en helt smält, termiskt enhetlig smälta. På en lös rörlinje visar sig detta direkt som väggtjocklekens konsistens och rundhet; osmält material eller en temperaturgradient över smältan blir ovalitet och excentricitet i ett rör med 0,2 mm vägg.
- Tryckgenerering- huvudtryck utan för hög skruvhastighet. Detta är viktigast vid de två små stationerna: tät buffring, där formen är mycket restriktiv, och buffertrörsextrudering, där tryckstabilitet översätts rakt till diameterstabilitet.
- Homogenisering- jämn fördelning av tillsatser. Detta är det starkaste argumentet för längd på en utomhusmantellinje, där 2–3 % kimrök måste spridas jämnt eller så blir UV-skyddet på en 30-årig antennkabel ett lotteri.
- Avluftning- en dekompressions- och ventileringszon för fukt och flyktiga ämnen, som inte bidrar med något till produktionen utan förbrukar verklig längd.
Där utgångsvinsterna stannar
Att lägga till L/D ökar inte uteffekten på obestämd tid, eftersom gränsen vanligtvis ligger uppströms i matningssektionen - och båda fellägena visas i kabelanläggningar:
- Små skruvar begränsas av vridmoment.På en 45 mm buffert-rörskruv kan kanalen bara fördjupas så långt innan rotens diameter är för tunn och skruven riskerar vridningsbrott. Buffertrörsledningar löper in i detta innan de går in i smältlängd.
- Stora skruvar begränsas av matning.När matningskanalen fördjupas slutar skruven att fyllas på ett tillförlitligt sätt och utmatningen planar ut oavsett längd. Högfyllda LSZH-pellets, med sin olika bulkdensitet och ytfriktion, matas annorlunda än naturlig PE - en anledning till att en skruv som fungerar på en PE-mantellinje kan göra dig besviken på samma maskin som kör en halogen-fri blandning.
Transport av fasta ämnen beror på skrymdensitet, pelletsform och friktion mot cylindern kontra skruven, vilket är anledningen till att enräfflad foderdelmed en ordentligt kyld matarhals kan hålla produktionen stigande där en jämn fatplatåer. Om en leverantör erbjuder en längre maskin som botemedel för låg effekt, fastställa först om begränsningen är smältlängd överhuvudtaget, eller matning, vridmoment, drivkraft - eller helt enkelt den linjehastighet som kabeln tillåter.
Från skruv till tvärhuvud: där extrudering blir kabelbildande
Skruven lämnar smältan till en korshuvudform, och allt som skruven gjorde bra eller dåligt ärvs av formningssteget.
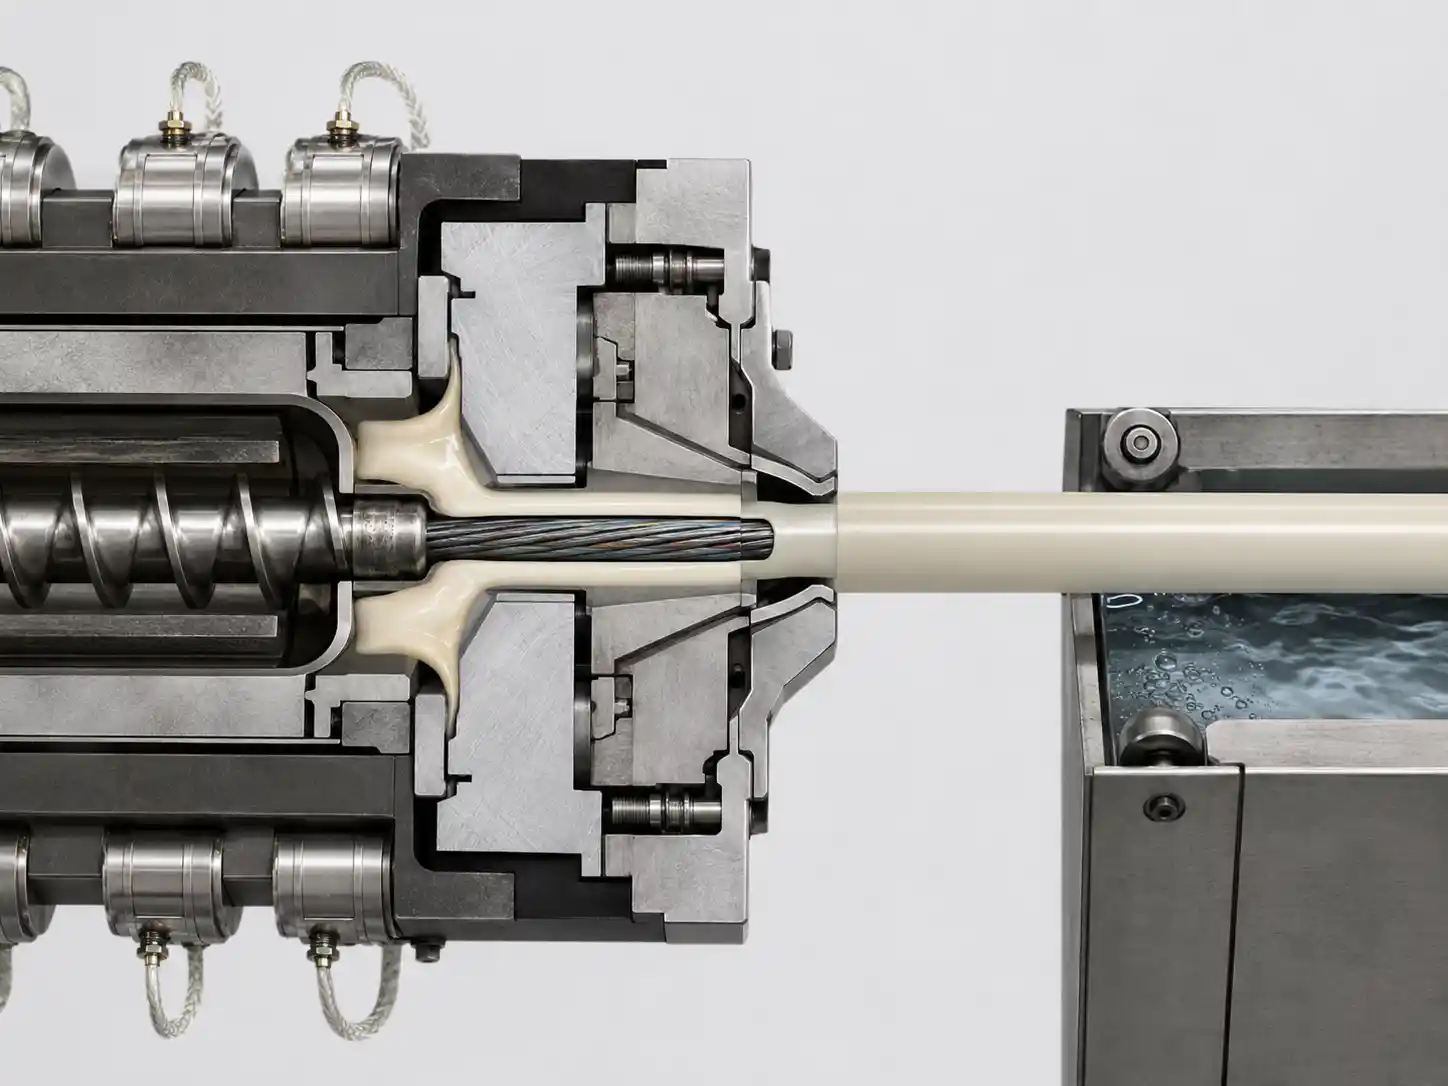
- Verktygstyp.Löst rör och mest jacka användningrörverktyg, där smältan lämnar formen som en ringform och dras ner på kärnan - väsentligt när smältan inte får vidröra fibrerna.Tryckverktyg, där smältan möter kärnan inuti formen, används där vidhäftning krävs. Slangverktyg körs i allmänhet med lägre tryck än rör- eller profilsträngsprutning, vilket tyst försvagar höljet för en lång doseringssektion på en mantelskruv.
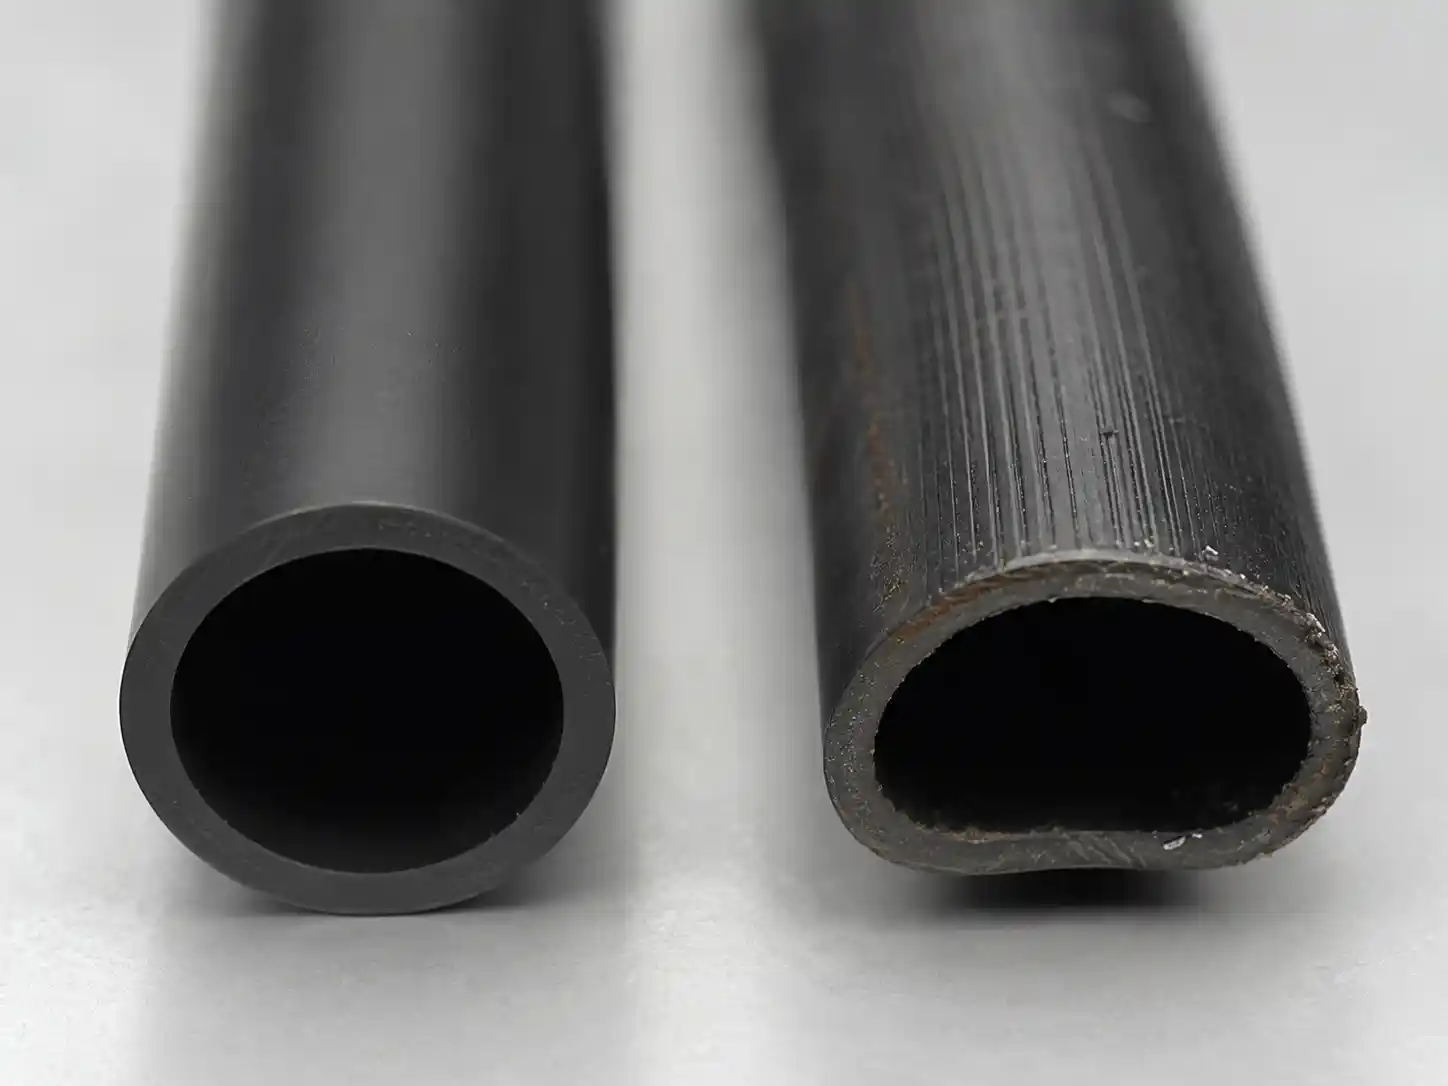
- Rita-ned.Ringen dras ner till slutliga dimensioner mellan munstyckets utgång och kylning. Den dragningen beror på smältstyrkan, och smältstyrkan sjunker när smälttemperaturen stiger. En skruv som är varmare än vad processen var designad för ger en smälta som sjunker, blir oval och tappar väggkoncentricitet - en formningsdefekt med en extruderingsorsak.
- Vakuum och kylning.På lösa rörledningar styr tvärhuvudsvakuum rördiametern och förhindrar kollaps, och kyltrågsprofilen ställer in krympningsbeteendet för det färdiga röret. Båda var inställda kring en specifik smälttemperatur som anlände till formen.
Det är därför L/D inte kan utvärderas som en maskinspecifikation isolerat. På en kabelledning är det enformningparameter: den ställer in smältans termiska tillstånd vid den punkt där geometrin låses in.
L/D vid station
Löst rör (sekundär beläggning)
PBT ärdet dominerande lösa rörmaterialetför sin styvhet, kemiska motståndskraft och dimensionsstabilitet - och den är hygroskopisk, hydrolyserande i smältan om den inte torkas till en mycket låg restfuktighet, vanligtvis angiven i hundradelar av en procent. Det ger två vägar: torka noggrant och skruva i en-enstegsskruv, eller ventilera och betala för längden.
De flesta lösa rörledningar är torra, vilket håller en 25:1 till 30:1 enstegsskruv genomförbar på en liten diameter. Den avgörande begränsningen vid denna station är termisk snarare än volymetrisk, eftersomöverskottsfiberlängd skapas i kylprofilen, eftersom röret krymper på fibrer som kopplades till det medan det fortfarande var varmt. Publicerat arbete om EFL-kontroll ställer typiska krav allt från noll tillen bråkdel av en procent beroende på kabelkonstruktion, uppnådd genom att hantera härdningspunkt och uppehållstid. En skruv som levererar smälta varmare än designpunkten flyttar hela kylfönstret och drar EFL och efter-extruderingskrympning med sig - vilket är anledningen tillöverskjutande längdkontrollhör hemma i skruvspecifikationskonversationen, inte bara i den kylande-trågkonversationen.
Tät buffring
Tät buffring applicerar ett termoplastiskt lager direkt över 250 µm belagd fiber med mycket låg effekt genom en restriktiv form, med en akrylatbeläggning under som har liten termisk tolerans. Längd här köper smältkvalitet och tryckstabilitet snarare än genomströmning - men den köper också uppehållstid på en blandning som sitter millimeter från en fiber som inte förlåter en hot spot. Korta, väl-profilerade skruvar är normen. De kontrasterande kraven fråntäta-buffrade och lösa-rörkonstruktionerär den tydligaste illustrationen av varför en skruvspecifikation inte kan täcka en anläggning.
Polyetenhölje
Den mest toleranta stationen. MDPE och HDPE har ett brett bearbetningsfönster, och rörverktyg vid måttligt tryckhöjd betyder att en lång mätsektion ger mindre avkastning än vad databladet antyder. Där längden vinner sin behållning är dispersion - kimrök och UV- eller anti-gnagartillsatser måste fördelas jämnt genom väggen. En barriär- eller blandningsskruv i 25:1 till 30:1 uppnår i allmänhet det bättre än en längre allmän-skruv. Där en smältpump är monterad för diameterstabilitet försvinner tryckargumentet för 36:1 i stort sett.
LSZH och flamskyddande-hölje
Den minst toleranta stationen på linjen.Låg-rökfri-halogenföreningarbära mycket höga mineralfyllmedelsladdningar och aluminiumtrihydrat börjar släppa ut vatten inte långt över normala polyolefinbearbetningstemperaturer - att sönderdelningen är just den mekanism som gör sammansättningen flamskyddad-, och precis vad som inte får hända inuti tunnan. Hög viskositet, hög skjuvningsvärme och låg termisk höjd förenas till ett smalt fönster.
Detta är det tydligaste fallet vid kabelextrudering därmindre L/D är bättre: kortare skruvar, låg-skjuvningsprofil, generös kylning, konservativa skruvhastigheter. Att jämförabearbetningsbeteende hos PE, LSZH och PVC-mantelmaterialär en mycket mer produktiv utgångspunkt för skruvval än att jämföra L/D-siffror över offerter.
Rekommenderade L/D-intervall per station
| Station | Typisk enkel-L/D | Vad avgör det |
|---|---|---|
| Tät buffring (900 µm) | 20:1 – 25:1 | Mycket låg effekt, restriktiv form, låg termisk tolerans för fiberbeläggningen. |
| Löst rör (PBT, torkat) | 25:1 – 30:1 | Dimensionell tolerans och EFL-stabilitet; torkning tar bort behovet av att ventilera. |
| Löst rör (ventilerat, otorkat) | 30:1 – 36:1, två-steg | Ungefär 4–6 D förbrukas av dekompression och ventilering. |
| PE innermantel / sängkläder | 24:1 – 30:1 | Brett bearbetningsfönster; skruvprofilen betyder mer än längden. |
| PE yttre mantel | 25:1 – 30:1 | Kimröksspridning och utgångsstabilitet; barriär eller blandningsprofil föredras. |
| LSZH / FR fodral | 20:1 – 26:1 | Smält-temperaturtak som ställs in av fyllnadssönderdelning, inte genom genomströmning. |
Behandla dessa som utgångspunkter för ett samtal med en skruvkonstruktör, inte som specifikationer. Diameter, kanaldjup, kompressionsprofil, skruvhastighetsområde och drivmoment alla flyttar svaret.
Avluftning kontra torkning på en kabelledning
Ventilerade två-stegsskruvar är det starkaste fallet för en lång L/D var som helst i en kabelanläggning. Dekompressions- och ventileringszonen - som vanligtvis nämns vid ungefär 4 till 6 diametrar - smälter inte och genererar inget tryck; det finns till för att dra ut fukt och flyktiga ämnen ur smältan innan doseringssektionen återtrycker den för tvärhuvudet.
Den välbekanta tumregeln är att en 30:1 två-skruv behövs för att matcha effekten av en 24:1 enstegsskruv. Det gäller bara när de två delar samma diameter, skruvhastighet, drivpaket, material, kanaldjup, formtryck och smält-temperaturtak. Det är ett planeringsbidrag, inte en formel.
För de flesta kabelanläggningar gynnar ekonomin torkning. PBT och många fyllda föreningar tar upp fukt vid lagring, och en välkörd torktumlare är billigare än sex diametrar av fat, skruv, värme och golvyta - plus att den undviker ventileringsproblemen-som ett delvis fyllt andra steg kan skapa på en linje där produktionen dikteras av linjehastigheten snarare än av operatören.
När en längre skruv skadar kabeln
Överskottslängd visas först som smälttemperatur, och vid kabelsträngsprutning är smälttemperaturen en produktspecifikationsfråga, inte en komfortfråga:
- Nedbrytning och färgskiftningi manteln, med förlust av miljöspänningssprickmotstånd i PE.
- Additiv misslyckande- UV-stabilisator och flam-hämmande prestanda beror på att blandningen inte har kokats på vägen till formen.
- Platta-utpå tvärhuvudet och matrismarken, vilket blir formlinjer, ytdefekter och diameterdrift under en lång produktionsserie.
- Förlust av smältstyrkavid dragningen-ner, vilket ger ovalitet och väggexcentricitet som ingen verktygsjustering kommer att korrigera helt.
- EFL och krympdriftpå den lösa rörledningen, eftersom kylfönstret utformades kring en smälttemperatur som du inte längre levererar.
När smälttemperaturen är bindningsbegränsningen, slutar uteffekten mätt vid formen att betyda något - vilket är därfat- och smälttemperaturkontrollslutar vara en inställning på en panel och blir en gräns inbyggd i maskinen du köpt.
Två mekanismer förtjänar att nämnas uttryckligen:
- En över-lång övergångssektion kan sakta ner smältningen snarare än påskynda den.På en lätt-smältande polyolefin komprimerar spridning av kompression över för många diametrar den fasta bädden alltför gradvis, tjocknar smältfilmen och sänker skjuvhastigheten som driver smältningen, vilket ibland slutar med att den fasta-bädden bryts. Effekten är verklig men geometri-beroende - den argumenterar för att matcha smältlängden till hartset, inte för korta skruvar i allmänhet.
- Smältpumpar har ändrat tryckargumentet.Där en kugghjulspump hanterar tryckhöjd och effektutjämning behöver skruven inte längre bygga utloppstryck på egen hand, och en lång doseringssektion blir mycket mindre värdefull.
Hur man väljer L/D för en kabelextruder
- Utgå från linjehastighet och lagergeometri.Effekt i kg/h är en konsekvens av kabeln, inte ett mål du väljer. Storlek diameter och kör till det, diskutera sedan längd.
- Karaktärisera föreningen.Viskositet vid processskjuvhastigheter, grad av skjuvförtunning, fyllmedelsbelastning, kristallinitet, bulkdensitet och framför allt smälttemperaturtaket.- Hartsleverantörer publicerar detta, och vissa anger en lägsta L/D direkt, som Arkema gör i sinriktlinjer för bearbetning av tråd och kabel.
- Ta med tvärhuvudet i konversationen.Verktygstyp, formtryck och neddragningsförhållande-avgör hur mycket mätlängd som faktiskt är användbar.
- Bestäm torkning kontra ventilering.Om stationen måste ventilera, lägg till ungefär 4–6 D och -undersök den totala kostnaden igen.
- Kontrollera vilken dispersion lagret behöver.Kolsvart, flamskyddsmedel och UV-förpackningar kan kräva en barriär eller blandningsprofil snarare än rå längd.
- Fråga hur ofta föreningen kommer att förändras.En dedikerad mantellinje kan optimeras tätt; en linje som kör PE i år och LSZH nästa gynnas av flexibilitet, och det är det legitima argumentet för en längre skruv.
- Bekräfta på maskinen.Prova vid produktionslinjehastighet och mät smälttemperatur, topptryck, motorbelastning, diameter och ovalitet - och på löst rör, EFL - innan du loggar av.
Tecken på att skruvlängden är fel
För lång tid för processen:
- Smälttemperatur långt över börvärdet vid normal linjehastighet, med trumzoner i kylning under större delen av körningen.
- Missfärgning, geler eller plattor-som förvärras med uppehållstiden, särskilt efter ett linjestopp.
- EFL eller efter-extruderingskrympning som glider från receptet utan att kyltråget ändras.
- Ovalitet eller hängning vid neddragning-som förbättras när skruvhastigheten minskas.
För kort för processen:
- Osmälta partiklar, geler eller synbart dålig kimrökspridning i höljet.
- Trycket och utmatningen stiger och uppträder som diametervariationer längs trummans längd.
- Huvudtrycket kan inte nås utan att skruven skruvas snabbare än vad massan tål.
- Variation i väggtjocklek som inte reagerar på verktyg, vakuum eller linje-hastighetsjustering.
Dessa symtom överlappar med skruvprofil, tvärhuvudverktyg och temperatur-profilfel, så bekräfta diagnosen innan du konstaterar att maskinen har fel längd.
FAQ
F: Vad betyder L/D vid kabelextrudering?
S: Det är extruderskruvens skruvade längd dividerat med dess diameter, skrivet som ett förhållande som 24:1 eller 30:1. Den beskriver skruvens proportioner, inte maskinens kapacitet eller linjens uteffekt.
F: Vilken L/D används för extrudering av lösa rör?
S: Torkad PBT på en-enstegsskruv hanteras vanligtvis i 25:1 till 30:1. Om processen ventilerar istället för att torka, behövs en två-skruv runt 30:1 till 36:1, eftersom ungefär 4 till 6 diametrar går till ventilationszonen.
F: Är 30:1 bättre än 24:1 för en lina?
S: Endast om blandningen behöver den extra smältlängden, dispersionen eller trycket. För en kraftigt fylld LSZH-mantel med ett smalt termiskt fönster kan 24:1 med rätt profil ge en bättre mantel vid lägre smälttemperatur.
F: Ökar en längre skruv effekten på en kabellinje?
A: Sällan. Utgången ställs in av linjehastighet och skikttvärsnitt-, och linjen begränsas vanligtvis av kylning, kapstan eller uppströms strandning. När matning, vridmoment eller drivkraft är gränsen, lägger extra längd till värmehistorik utan att lägga till genomströmning.
F: Kan en hög L/D orsaka polymernedbrytning i en kabelmantel?
S: Indirekt, ja. Mer längd betyder mer skjuvhistorik och längre uppehållstid; den resulterande smälttemperaturhöjningen driver nedbrytning, färgskiftning, förlust av additiv och plåt-ut. Längden är inte den fara - den termiska historia den producerar är.
F: Påverkar L/D överskottsfiberlängd?
S: Inte direkt, men det påverkar smälttemperaturen och smälttemperaturen sätter startpunkten för kylprofilen där EFL skapas. En skruv som är varmare än designpunkten kommer att flytta EFL och efter-extruderingskrympning även med oförändrade kyltråginställningar.
F: Hur påverkar en smältpump L/D-valet?
S: En kugghjulspump tar över tryckgenerering och utjämning, så doseringssektionen behöver inte längre göra det arbetet. Ledningar med smältpumpar kan ofta köra kortare skruvar vid lägre smälttemperatur med bättre diameterkontroll.